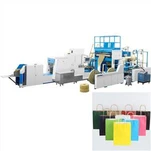
撚り紙製袋機で4工程で加工します。まず、2本の細いクラフト紙をねじってロープにします。次に、ねじりを所定の位置に保持するために接着剤を追加します。次に、ロープを適切な長さに切り、輪を作ります。最後に、ループの端をバッグの紙にテープで貼り付けました。を運用するすべての生産マネージャーにとって、ツイストハンドル紙袋機械、これら 4 つのステップを理解することが、品質問題を診断するための基礎となります。
ねじり装置は毎分数千回転します。コードは通常幅3-5mmで、60~100gsmの茶色の紙で作られています。パッチ装置は、約 ±1 mm の精度で各ハンドルをバッグに配置します。処理の強度は、ロープ、接着剤、パッチの接着によって異なります。 3 つの部分すべてが負荷を処理する必要があります。紙ベースの材料の引張強度は、ISO 1924 に従ってテストできます。
ツイストハンドルはシンプルに見えますが、多くの苦情を引き起こす可能性があります。ハンドルが緩んだり、リング上で破損したり、パッチから引き抜かれる可能性があります。これらの問題は、特定の製造ステップから発生する可能性があります。
ステージ 1: ロープ作り
ハンドルは 2 つの細い茶色の紙片で始まります。各ストリップの幅は通常 3 ~ 5 mm です。ストリップは、60 ~ 100 gsm のロール紙から切り取られました。紙の坪量は ISO 536 で定義されています。
トーションユニットでは、2 つの鋼ストリップが同じ張力で供給されます。その後、それらは数千rpmの速度で絡み合います。ツイストピッチはロープ1cmあたりの巻き数です。ねじり速度と送り速度の比によって決まります。これはハンドルの品質に影響を与える最初の設定の 1 つです。
1 センチあたりの回転が小さすぎると、ロープが平らで緩んだように見えます。伸びにも弱いです。あまり多く回転させると、ロープが硬くなり、切れたり、丸くねじれたりする可能性があります。適切に設定された撚りユニットにより、コンパクトで均一なスパイラルが作成されます。-ロープの長さは直径とほぼ同じです。
ロープを作る際には、撚り皿の内側に糊を付けていきます。接着剤でねじれを固定します。こうすることで、ロープが切れたり曲がったりしても、スパイラルが開かなくなります。コールドグルーは安価で掃除が簡単なため、よく使用されます。一部の機械では、高速ラインでより速くセットアップできるため、細いホットメルト ワイヤを使用しています。{{4}
テンションコントロールも重要です。一方のストラップの張力が他方のストラップよりも大きい場合、ロープは不均一にねじれます。完成したハンドルはカールさせることができます。最新の機械はサーボ制御された送りを使用して、2 つのストリップ間の張力をほぼ同じレベルに保ちます。{3}}これにより、機械式トランスミッションを備えた古い機械で製造されたワイヤーよりもワイヤーがより均一になります。を評価するとき、ツイストハンドル紙袋機械張力制御システムの品質は、エントリー レベルとハイエンド モデルの間の重要な差別化要因の 1 つです。-

ステージ 2: 長さをカットしてループを形成します。
連続ロープはトーション ユニットを離れ、ハンドルの成形セクションに移動します。機械はハンドルの長さを測定します。長さはバッグの幅と両側に残る循環量によって決まります。次に、機械がロープを適切な長さに切断し、両端にループを形成します。
ほとんどのマシンでは、ロープの端がロープに折り返されます。次に、 を押してループ形状を保持します。自由端はゆるくぶら下がるのではなく、ループの内側に留まります。
この段階では、2 つのことが重要です。まずは長さをカットします。ハンドルバーの長さが異なると、バッグが不均一にぶら下がる可能性があります。次にループサイズです。ハンドル上の 2 つのリングは同じサイズである必要があります。それらが異なる場合、パッチの片側により多くの負荷がかかる可能性があります。そうすると、最初に破れてしまうかもしれません。
機械工はよく、コイルは互いに約 1 mm 以内に収まると言っています。これは、機械のマニュアルだけに頼るのではなく、テストを実行して確認する必要があります。
フェーズ 3: パッチの下にハンドルを追加する
次に、ループ状のハンドルの端をバッグに固定します。紙パッチを使用しております。通常、パッチは 70 ~ 120 gsm です。ループの端に配置してバッグに取り付けます。パッチはハンドルの荷重をバッグの壁のより広い領域に分散します。パッチがなければ、ロープは小さな紙の上で引っ張られていたでしょう。この紙はすぐに破れてしまいます。
ツイストハンドル紙袋メーカーでは、パッチ装置がハンドルと袋を接続します。{0}また、位置精度を扱うための主要なステーションでもあります。ユニットは各ループの端を正しい位置に配置する必要があります。正しい接着パターンを適用する必要があります。次に、ループの端にパッチを置き、適切な圧力と時間で押します。すべては布袋の網が動いたときに起こりました。
本機は袋長マークを利用してハンドル位置を管理します。サーボ-駆動ユニットは±1mm以内に位置決めできます。接着剤の選択も重要です。コールドグルーは固まるまでに時間がかかり、コーティングされていないクラフト紙に強力な接着を形成します。ホットメルトは数秒で固まります。高速ラインやコート紙やサイズ紙に適しています。-接着力は、ASTM D1876 ベースの剥離アッセイを使用して検査できます。このテストでは、パッチと壁の間の接着を測定します。のためにツイストハンドル紙袋機械接着システムとパッチ ステーションは、通常、生産実行中に最も頻繁に調整が必要となる場所です。
ステッカーの品質も重要です。厚みのあるものはバッグの表面に収まらない場合があります。パッチとバッグの間に小さな空気の隙間が残ります。薄い接着剤は接着が切れる前に亀裂が入る可能性があります。 「ハンドルが弱い」問題の多くは、基本仕様は満たしているが、マシンの接着剤や印刷機の設定と一致していないパッチに起因する可能性があります。
何が問題ですか-どのネットワークが担当していましたか?
生産段階でハンドルの欠陥を診断することで、あいまいな品質不満を修正可能な機械設定に変えることができます。
| 症状 | 最も可能性の高いステージ | 代表的な原因 |
|---|---|---|
| コードがループ部分で切れてしまった | 第一段階 | バインダーのねじれが少なすぎる、またはねじれが緩すぎます。 |
| ロープがスパンの真ん中で切れた | 第一段階 | ストリップの張力が強すぎると繊維または 60 gsm 未満の紙が乾燥します |
| ハンドルの長さはバッグによって異なります | 第二段階 | 送りの滑りによる長さのずれをカット- |
| サイクルが最初に壊れる | フェーズ 2 ~ 3 | ループの非対称または中心から離れたパッチの配置 |
| 袋の皮を剥ぎます | フェーズ 3 | 粘着パターンのズレ、圧力不足、または未処理のコート紙 |
| シワを補修したり、空気を閉じ込めたりする | フェーズ 3 | テープ用紙が硬すぎてローラープロファイルに押し込めない |
このリストに対する毎月の欠陥数は、製袋工場が運営できる最も安価な品質システムであり、当然のことながら ISO 9001: 2015 のプロセス管理の期待値を満たしています。-すべての欠陥は、1 つのサイト、1 つの設定、1 つの責任ある検査を示しています。を使用する演算子ツイストハンドル紙袋機械この欠陥症状表を主なトラブルシューティングの参考資料として使用するようにトレーニングする必要があります。{0}
コンソール上でマシンクラスを区別する方法
各ねじり生成セットアップには 4 つのステージが使用されます。ただし、マシンの速度と一貫性は大きく異なります。
別々のハンドルを使用すると、機械は毎分 150 ~ 300 個のハンドルの速度でロープを生成できます。完成したハンドルはバッグラインに送ることも、手動で接続することもできます。完全な曲がり紙製袋機により、ワイヤーバッグへの加工と貼り付けが可能です。これにより、追加の処理が不要になります。ハンドルとバッグの位置合わせミスも軽減します。
変換プラントからの生産データは、インライン ハンドルの取り付けにより、個別の機械で提供されるハンドルよりも生産性が向上し、廃棄率が削減されることを示しています。
マシンを比較する場合、安全性とギアシフトも重要です。ねじり装置のシールドは高速可動部品をカバーする必要があります。-抄紙機への変換は、EN 1010-1 の機械安全要件に準拠する必要があります。
フォーマットの変更も高速化されます。新しいハンドルの長さやパッチの位置は、保存されているレシピを使用して数分で設定できます。手動調整に 1 時間もかかるはずはありません。
マシンを比較するときは、実際のハンドル形式の変更を表示するようにベンダーに依頼してください。説明だけに頼らないでください。正しい選択ツイストハンドル紙袋機械パンフレットでパフォーマンスの数値を読むだけではなく、これらの変化を直接見る必要があります。
よくある質問
紙袋巻取機にはどのような紙が使用できますか?
ハンドルは通常 60 ~ 100 gsm のクラフト紙で作られています。紙を3〜5mmの短冊状に切ります。繊維方向の引張強度が良好な素材を選択してください。これは ISO 1924 に従ってテストできます。パッチは通常 70 ~ 120 gsm です。コードが重いほど長持ちしますが、パッチステーションでより多くの接着剤とより高い圧力が必要になる場合があります。
ロープが強いのに、ハンドルがねじれてバッグから抜けてしまうのはなぜですか?
これは通常、フェーズ 3 の問題です。へその緒ではなく、パッチボンドが失敗しました。一般的な原因としては、斑点のある接着剤のパターン、硬すぎる接着剤、不十分な接着力またはコート紙、適切に湿っていない接着剤などが挙げられます。 ASTMD1876 を使用してサンプルを剥がし、その理由を調べることができます。
ツイストハンドルとフラットハンドルの両方を機械で作ることはできますか?
一部のパッチ ユニットでは両方のハンドル タイプを使用できます。トーションユニットはトーションロープのみに適しています。両方のタイプを製造する工場では通常、ハンドルを使用して各タイプのモジュールを作成します。もう 1 つのオプションは、フォーマット間でハンドル モジュールを変更することです。ご購入前に機械試用時に切替時間をご確認ください。
結論:
紙袋巻取機のハンドルは4段の接続段に分かれています。まず、2 つのクラフト紙をねじって結合したロープを作ります。次に、ロープを適切な長さに切り、輪を作ります。最後に、ループの端を布袋に接着します。
ほとんどの処理の問題は、これら 4 つのフェーズのいずれかに遡ることができます。すべての機械でツイストハンドルを作成できますが、性能は異なる場合があります。主な違いは、生産速度におけるツイストピッチ、リングサイズ、パッチ位置をどのように制御するかです。
情報源
ISO 536 -紙とボール紙: 文法の決定
ISO 1924 -紙とボール紙: 引張特性の測定
· ASTM D1876 --接着剤の耐剥離性に関する標準試験方法 (T-剥離試験)
· ISO 9001: 2015 --欠陥の特定とプロセス管理を含む品質管理
· JP 1010-1 -機械の安全性: 印刷機械および紙工機械の安全要件
· PMMI、The Association for Packaging and Processing Technologies-オンラインとオフラインのハンドル アタッチメントのベンチマーク